


Aktualności
Dom / Aktualności / Wiadomości branżowe / Wytyczne dotyczące projektowania formowania rotacyjnego: kluczowe zasady dla inżynierów i kupujących OEM
Inżynier niedawno przywiózł nam zbiornik dozujący o pojemności 1000 litrów, który ciągle pękał w dolnym rogu. Model CAD miał promień wewnętrzny 2 mm, brak przeciągów na ściance bocznej i idealnie płaską podstawę. Każdy z tych trzech szczegółów spowodował porażkę tej części. Formowanie rotacyjne jest procesem wybaczającym wiele błędów, ale nie jest to proces wybaczający ostre przejścia, pionowe ściany bez zwężeń lub duże, niepodparte powierzchnie.
Poniższe zasady służą do wychwytywania tych problemów, zanim staną się wydatkiem na narzędzia. Pochodzą z lat budowania narzędzi do formowania rotacyjnego i produkcji zbiorników PE, obudów urządzeń i niestandardowych części OEM.
Formowanie rotacyjne pozwala uzyskać jednościenne, puste w środku części. W przeciwieństwie do formowania wtryskowego grubość ścianki zależy od ilości proszku tworzywa sztucznego załadowanego do formy i cyklu obrotowego, a nie od geometrii wnęki formy. Dlatego też trudno jest wyprodukować część składającą się z grubych i cienkich sekcji: tworzywo sztuczne z grubego obszaru nie ma możliwości przepłynięcia do cienkiego obszaru po stopieniu proszku.
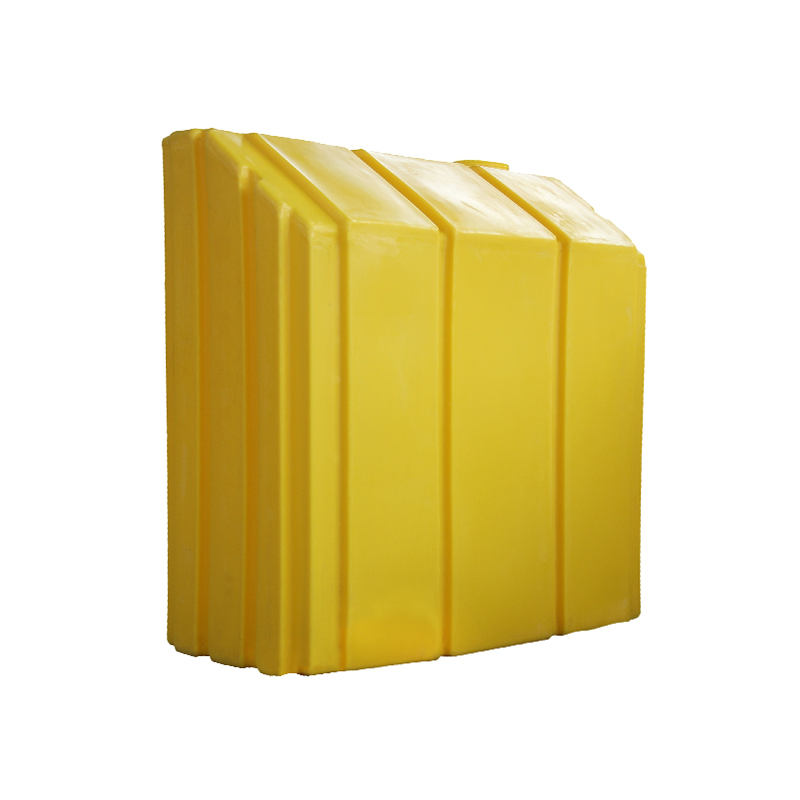
 Obudowa sprzętu formowana rotacyjnie LLDPE do ochrony komponentów wewnętrznych Ta bezszwowa, formowana rotacyjnie skorupa chroni precyzyjne komponenty przed kurzem, wilgocią i uderzeniami. Materiał LLDPE zapewnia odporność chemiczną i stabilność na promieniowanie UV, dzięki czemu nadaje się do trudnych warunków przemysłowych. Zobacz produkt →
W przypadku części polietylenowych rozsądnym punktem wyjścia jest jednolita ściana. Małe obudowy o średnicy do 300 mm często mają grubość od 3 do 5 mm. Części średniej wielkości, takie jak zbiorniki o pojemności 1000 litrów lub obudowy sprzętu, wymagają około 5 do 8 mm. W dużych zbiornikach magazynowych o wysokości powyżej 2000 mm zwykle stosuje się grubość od 8 do 12 mm, aby wytrzymać obciążenie hydrostatyczne i naprężenia związane z obsługą.
| Ogólny rozmiar części | Zalecana grubość ścianki | Typowa tolerancja produkcyjna |
|---|---|---|
| Poniżej 300 mm | 3 do 5 mm | /- 1,5 mm |
| 300 do 1000 mm | 5 do 6 mm | /- 2 mm |
| 1000 do 2000 mm | 6 do 8 mm | /- 2,5 mm |
| Ponad 2000 mm | 8 do 12 mm | /- 3 mm |
Jednakowa grubość ścianki jest ważniejsza niż wartość bezwzględna. Ściana o grubości 6 mm z lokalnym występem 12 mm opadnie, a podstawa występu może uwięzić wewnętrzną pustkę. Jeżeli projekt wymaga lokalnego pogrubienia, należy zamiast tego zaplanować zbrojenie wtórne.
Pochylenie to kąt dodany do powierzchni pionowych, tak aby część została zwolniona z formy. Ponieważ część formowana rotacyjnie jest ściągana z narzędzia, gdy jest jeszcze ciepła, a polietylen kurczy się na narzędziu podczas jego stygnięcia, ściana o zerowym ciągu będzie się ciągnąć, sklejać lub odkształcać. Minimalny przeciąg, który zalecamy dla gładkiej powierzchni polietylenowej, wynosi 1 stopień na stronę. W przypadku powierzchni teksturowanej zwiększ do 2 lub 3 stopni.
| Stan powierzchni | Minimalne zanurzenie na stronę |
|---|---|
| Gładka powierzchnia zewnętrzna | 1 stopień |
| Gładka powierzchnia wewnętrzna | 0,5 stopnia |
| Powierzchnia teksturowana lub malowana | 2 do 3 stopni |
| Głębokie ściany pionowe powyżej 500 mm | 2 stopnie lub więcej |
Praktyczny efekt jest większy, niż spodziewa się większość inżynierów. Część o ścianie bocznej o głębokości 500 mm i zanurzeniu 1 stopnia zwęża się od góry do dołu o około 9 mm. Jeśli projekt wymaga dokładnie równoległej ściany, jest to czerwona flaga. Formowanie rotacyjne nie jest formowaniem wtryskowym; utrzymanie pionowej ściany bez zwężenia w głębokiej części jest trudnym wyzwaniem narzędziowym.
Płaskie ściany są najczęstszą przyczyną zniekształceń podczas formowania rotacyjnego. Duży płaski panel nie ma wewnętrznego podparcia, a skurcz powstający podczas stygnięcia części sprawia, że jest to puszka oleju, wypaczona lub wygięta. Sprawdzonym rozwiązaniem jest korona. Korona o grubości około 0,4 mm na 100 mm długości panelu zapewnia stabilność czoła. Dla płaskiej powierzchni o szerokości 500 mm oznacza to około 2 mm krzywizny.
Jeśli panel musi być naprawdę płaski lub musi wytrzymać obciążenie, dodaj zagięcia. Kiss-off to wtopiony guzik lub słupek, który łączy dwie przeciwległe ściany. Umieszczenie załamań w odstępach od 150 do 300 mm pozwala uzyskać usztywnioną podwójną ściankę bez konieczności stosowania żeber lub dodatkowych elementów złącznych. Kiss-offy zwiększają złożoność formy, ale są znacznie tańsze niż wzmacnianie wypaczonej części po uformowaniu.
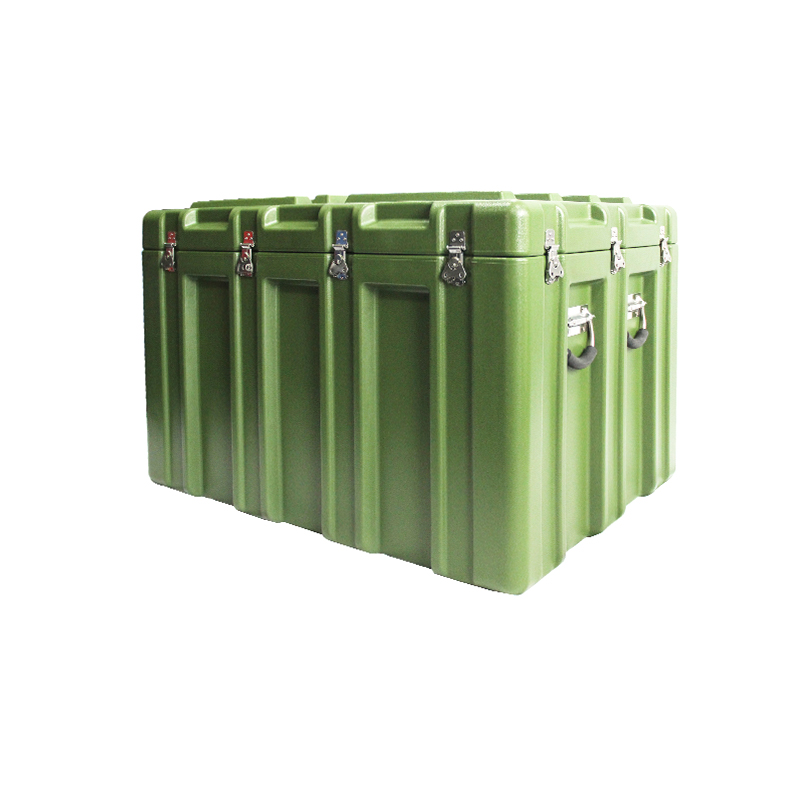
 Zbiornik magazynowy PE o pojemności 5000 litrów z dolnym stożkiem i zwiększoną stabilnością Zaprojektowany do przechowywania cieczy w uzdatnianiu wody i przemyśle chemicznym, ten zbiornik ze stożkowym dnem zapewnia skuteczny drenaż i integralność strukturalną. Gładka korona jest odporna na ciśnienie hydrostatyczne, a LLDPE zapewnia odporność na korozję. Zobacz produkt →
Duże pojemniki, takie jak zbiornik magazynowy o pojemności 5000 litrów ze stożkowym dnem, wykorzystują stożkowe dno w celu drenażu i dodatkowej stabilności, podczas gdy ściana boczna ma gładką koronę, która jest odporna na odkształcenia hydrostatyczne.
Ostre rogi to drugi najczęstszy błąd projektowy. Podczas formowania rotacyjnego ostry wewnętrzny narożnik powoduje koncentrację naprężeń, a zewnętrzna część tego narożnika zwykle wychodzi cienka, ponieważ proszek ma trudności z wypełnieniem ciasnej przestrzeni. Minimalny promień zewnętrzny jaki akceptujemy to 3 mm, natomiast promień wewnętrzny powinien być co najmniej dwukrotnością grubości ścianki. W przypadku ściany o grubości 6 mm zaplanuj promień wewnętrzny 12 mm.
Kąt narożnika ma takie samo znaczenie jak promień. Części polietylenowe działają najlepiej przy kącie rozwarcia wynoszącym 30 stopni lub więcej, chociaż większe kąty są jeszcze bezpieczniejsze. Jeśli zastosowanie wymaga ostrzejszego kąta, zaprojektuj pogrubienie ścianki lub wzmocnione żebro, aby to skompensować.
Projektanci często wymagają ostrego narożnika, aby zaoszczędzić miejsce. W procesie formowania rotacyjnego ostry narożnik rzadko pozwala zaoszczędzić miejsce. Kosztuje to czas obróbki, stwarza ryzyko powstania cienkich ścian i tworzy wizualnie szorstki promień. Wydajnym rozwiązaniem jest zwykle duży promień i niskoprofilowe żebro.
Formowanie rotacyjne polega na bębnowaniu i topieniu proszku wewnątrz obracającej się formy. Proszek nie może przepływać przez wąskie szczeliny tak, jak stopiony plastik w formie wtryskowej. Ogólną zasadą jest zachowanie odległości między dowolnymi dwiema ścianami lub między ścianą a żebrem co najmniej pięciokrotności nominalnej grubości ściany. W przypadku ściany o grubości 6 mm oznacza to minimalną szczelinę około 30 mm.
Jeśli szczelina jest węższa, proszek może wypełnić otwór, zanim się stopi, w wyniku czego powstanie stopiona tkanina, która psuje zamierzenia projektowe. Zasada ta dotyczy zagięć, wtopionych żeber, występów montażowych i wszelkiej geometrii wewnętrznej. Pierwszym sprawdzeniem, które przeprowadzamy, jest reguła 5x.
Podcięcia są trudne, ponieważ część musi zostać ściągnięta z formy. Małe podcięcia można usunąć za pomocą silikonowych lub elastycznych sekcji formy, ale zwiększają one koszty i zwykle oznaczają wolniejszy cykl. W przypadku dużych sztywnych części należy całkowicie unikać podcięć.
Można wlać wkładki gwintowane, przełączniki poziomu i występy mocujące. Są one umieszczane w formie przed załadowaniem proszku i pozostają na swoim miejscu podczas obracania się części. Metalowa wkładka do części PE musi mieć radełkowanie lub rowek, aby blokowała się w plastiku. Trzymaj miejsca wkładek z dala od sąsiednich ścian; w przeciwnym razie zasada separacji 5x stanie się niemożliwa do spełnienia.
 Zbiornik paliwa LLDPE formowany rotacyjnie do bezpiecznego przechowywania cieczy W tym zbiorniku paliwa zastosowano LLDPE zapewniający odporność chemiczną i uderzenia, odpowiedni do przechowywania paliw i innych cieczy. Jego bezszwowa konstrukcja zapobiega wyciekom, a lekka konstrukcja umożliwia łatwą instalację w zastosowaniach mobilnych lub stacjonarnych. Zobacz produkt →
Linie podziału powinny znajdować się na czystej krawędzi. Jeśli linia podziału przecina teksturowaną powierzchnię, tekstura nie będzie pasować w miejscu podziału. W przypadku produktów, które muszą wyglądać jednolicie, zaplanuj podział narzędzi w miejscu naturalnym, takim jak obręcz lub formowany rowek.
LLDPE jest domyślnym materiałem w większości projektów formowania rotacyjnego i nie bez powodu. Ma doskonałą udarność, dobrą odporność chemiczną i toleruje powolny cykl rotacji bez degradacji. Jeśli część będzie przebywać na zewnątrz, niezbędny jest stabilizator UV. Czarny jest najskuteczniejszym kolorem, ale pakiet UV w innych kolorach dobrze sprawdza się w wielu zastosowaniach.
Jeśli chodzi o odporność na korozję w środowisku morskim lub chemicznym, niezawodnym wyborem jest część LLDPE ze stabilizacją UV. Opublikowaliśmy praktyczne informacje nt Odporność na korozję platformy pływającej LLDPE dla osób rozważających dużą instalację.
Temperatura pracy również ma znaczenie. Standardowe części polietylenowe są zwykle przeznaczone do ciągłego użytkowania w temperaturze od 60 do 80 stopni Celsjusza. Powyżej tego zakresu może być potrzebny polipropylen lub nylon, co zmienia zarówno wymagania dotyczące ciągu, jak i koszt oprzyrządowania. Narażenie chemiczne na kwasy, rozpuszczalniki lub wodę morską również wpływa na wybór materiału.
Oprzyrządowanie to największy pojedynczy koszt w projekcie formowania rotacyjnego. Formy są zazwyczaj odlewane z aluminium w przypadku ilości produkcyjnych lub aluminium obrabianego CNC w przypadku prototypów. Im bardziej złożona geometria części, tym większy jest koszt formy.
Wycięcia, podcięcia i wkładki formowane zwiększają koszt oprzyrządowania. Każda dodana funkcja musi zostać przemyślana w układzie formy. Najlepszym podejściem w przypadku części OEM jest przesłanie modelu 3D CAD z wyraźnym objaśnieniem dotyczącym nominalnej grubości ścianki, kierunku pochylenia i linii podziału. Nawet prosty szkic zawierający te trzy elementy sprawi, że rozmowa na temat narzędzi będzie znacznie bardziej produktywna.
Najczęstsze błędy projektowe można łatwo wyłapać, jeśli wiesz, czego szukać:
Jeśli rysunek zawiera takie problemy, najlepszym posunięciem jest ich wcześniejsze naprawienie. Niewielka zmiana w modelu CAD może zaoszczędzić tysiące osób na przeróbkach narzędzi i miesiącach bólu produkcyjnego.
Jeśli oceniasz niestandardowy projekt OEM, firma odpowiedzialna za oprzyrządowanie ma znaczenie. W Cixi Junyi Plastic Industry projektujemy i budujemy części formowane rotacyjnie od etapu formy aż po gotową produkcję. Te same zasady projektowania obowiązują niezależnie od tego, czy kupujesz standardowe zbiorniki, czy zamawiasz obudowę niestandardową. Więcej o nas możesz przeczytać Usługi rozwoju i przetwarzania OEM aby zrozumieć, jak radzimy sobie z przeglądaniem rysunków, oprzyrządowaniem i produkcją.


 wioska wuyuqiao, miasto Henghe, miasto Cixi, prowincja Zhejiang
 +86-15257871220
 [email protected]
