


Aktualności
Dom / Aktualności / Wiadomości branżowe / Innowacyjne formowanie rotacyjne: projektowanie, materiały i zastosowania w świecie rzeczywistym
Poproś większość ludzi, aby wyobrazili sobie formowanie rotacyjne i opisują tę samą scenę: pustą formę wypełnioną proszkiem z tworzywa sztucznego, obracającą się powoli w piekarniku, aż proszek się stopi i pokryje wnętrze. Obraz jest dokładny, ale ma kilkadziesiąt lat. Innowacyjne formowanie rotacyjne jest obecnie procesem opartym na projekcie, w wyniku którego powstają części o złożonej geometrii, formowanych wkładkach, ściankach wypełnionych pianką i powierzchniach, które kiedyś wymagały kilku etapów montażu.
Pracujemy nad tym procesem od 2007 roku w Cixi, mieście w Zhejiang, które ludzie tutaj nazywają rodzinnym miastem formowania rotacyjnego. Pytania klientów zmieniły się w tym czasie. Kupujący nie pytają już tylko o to, czy można uformować kształt; pytają o tolerancję grubości ścian, odporność na uderzenia po zimie na zewnątrz, stabilność UV i szybkość, z jaką nowy projekt może przejść od szkicu do załadowanej palety.
W praktyce innowacja rzadko kiedy pojawia się w postaci jednego dramatycznego przełomu. Pojawia się jako seria praktycznych ulepszeń, które razem zmieniają to, co może wytworzyć forma i jak konsekwentnie to wytwarza. Największy ciężar przenoszą cztery obszary.
Łączny efekt jest taki, że proces nie ogranicza się już do prostych, pustych kształtów. Nowoczesną częścią formowaną rotacyjnie może być zbiornik paliwa z wewnętrznymi przegrodami, obudowa urządzenia z formowanymi wspornikami lub cegła filtracyjna do oczyszczalni ścieków.
Odmierzony ładunek proszku polimerowego trafia do pustej formy. Formę zamyka się, zaciska i przenosi do pieca, obracając ją wokół dwóch prostopadłych osi. Proszek opada i stopniowo tworzy jednolity naskórek na gorącej powierzchni narzędzia. Po całkowitym stopieniu forma przenosi się do stacji chłodzenia i obraca się, aby część nie zwisała, a następnie gotowy element jest usuwany.
Ponieważ nie ma ciśnienia wtrysku ani przewężki, część jest bezszwowa i ma bardzo niskie naprężenia wewnętrzne. Kompromisem jest czas cyklu, dlatego proces ten nadaje się do dużych, pustych w środku produktów o małej i średniej objętości.
| Czynnik | Formowanie rotacyjne | Formowanie wtryskowe | Formowanie z rozdmuchem |
|---|---|---|---|
| Koszt oprzyrządowania | Niski do umiarkowanego | Wysoka | Umiarkowane do wysokiego |
| Typowa objętość | Niski do średniego | Bardzo wysoki | Wysoka |
| Maksymalny rozmiar części | Bardzo duży | Prasa ograniczona | Duży |
| Zmienna grubość ścianki w jednej formie | Prosto | Trudne | Ograniczona |
| Formowane wstawki i podwójne ścianki | Prosto | Dodatkowy montaż | Trudne |
| Naprężenia szczątkowe w części | Bardzo niski | Wysokaer | Umiarkowane |
Przeczytaj tabelę jako punkt wyjścia, a nie werdykt. O wielu projektach decyduje pojedynczy szczegół, taki jak wkładka gwintowana, której inny proces nie może umieścić.
Jeśli chcesz wiedzieć, jak zaawansowana jest naprawdę maszyna do formowania rotacyjnego, zajrzyj do sklepu z formami przed piecem. Oprzyrządowanie decyduje o tym, jak równomiernie nagrzewa się część, jak wyraźna jest tekstura, jak linia podziału leży na zakrzywionej powierzchni i czy gwintowany występ można później uformować, a nie gwintować.
Nowoczesna praktyka oznacza projektowanie formy wokół części, a nie wokół maszyny. Narzędzia z odlewu aluminiowego szybko nagrzewają się w przypadku produktów cienkościennych, podczas gdy gotowe formy stalowe wytrzymują dłużej w przypadku większych serii. Wentylacja, masa termiczna i położenie linii podziału są dopasowywane w programie CAD przed pierwszym cięciem, a tekstura lub logo wygrawerowane we wnęce całkowicie eliminują etap formowania końcowego.
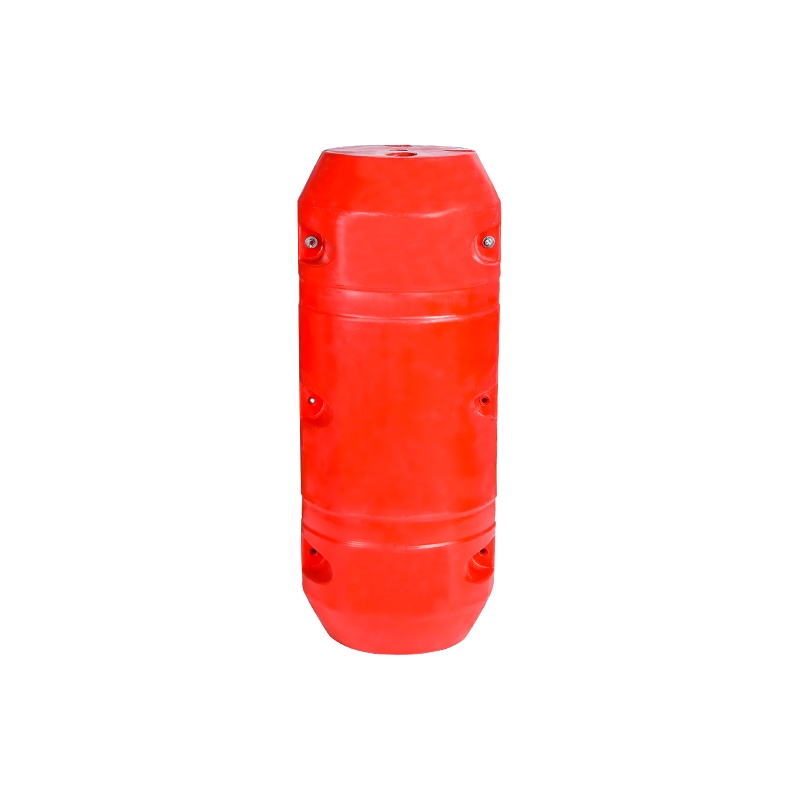
 Usługi projektowania i rozwoju form rotacyjnych Poznaj projektowanie i rozwój form rotacyjnych do form pływakowych, z pierścieniem pływającym i folii stalowej, łącznie z oprzyrządowaniem i recepturą formowania. Zobacz produkt →
Nasz własny rozwój form obejmuje obrotowe formy pływakowe, formy z pływającym pierścieniem i formy z folii stalowej, dzięki czemu projekt narzędzia i receptura formowania znajdują się pod jednym dachem, zamiast dzielić je między dostawcami.
Większość części formowanych rotacyjnie jest nadal wykonana z liniowego polietylenu o małej gęstości i nie stanowi to ograniczenia. LLDPE pozostaje wytrzymały w niskich temperaturach, jest odporny na szeroką gamę chemikaliów i toleruje uderzenia, które mogłyby spowodować pęknięcie sztywnego plastiku. Wyższe gatunki zawierają teraz stabilizatory UV zapewniające długą ekspozycję na zewnątrz i lepszą odporność na uderzenia w przypadku części, które są traktowane z grubsza.
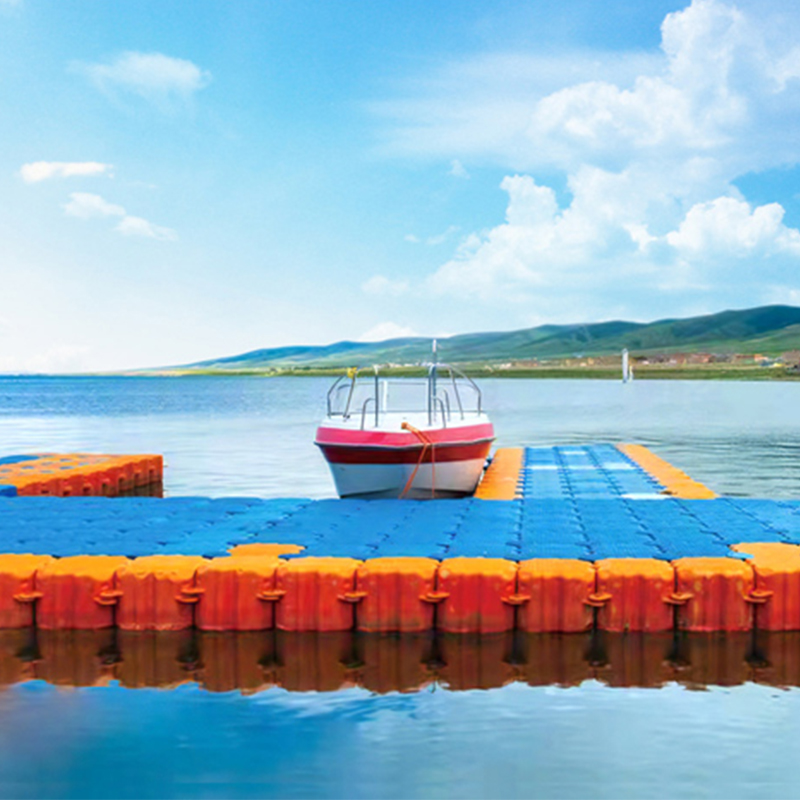
Dwie skorupy uformowane wokół warstwy pianki tworzą sztywną konstrukcję bez metalowych wzmocnień. Ten sam pomysł daje sztywne kadłuby, izolowane zbiorniki i pływające platformy, które zachowują pływalność nawet w przypadku przebicia zewnętrznego poszycia.
Formowane wkładki to jedna z cichych zalet tego procesu. Gwinty metalowe, płytki montażowe i złącza wtykowe z ABS lub PVC można umieścić w formie i wkleić do ściany podczas cyklu, dzięki czemu część jest gotowa do montażu rury, czujnika lub pływakowego przełącznika poziomu.
Najbardziej przekonujące przykłady mają raczej charakter przemysłowy niż dekoracyjny. W stacjach uzdatniania wody do przechowywania i dozowania wody wykorzystywane są zbiorniki PE o stożkowym i płaskodennym dnie, w których jedna ściana pełni jednocześnie funkcję konstrukcyjną i barierę chemiczną. W gospodarstwach akwakultury stosuje się bardzo duże zbiorniki i zespoły pływające, w których pojedyncza formowana część zastępuje spawaną stalową ramę.
Korozja zewnętrzna to obszar, w którym proces zyskuje swoją reputację, dlatego też przechowujemy notatki techniczne dlaczego platformy pływające LLDPE są odporne na korozję w słonej wodzie i narażeniu chemicznym.
Długa żywotność ma ogromne znaczenie w hodowli ryb, gdzie zbiorniki pozostają napełnione rok po roku. The długoterminowa rola beczek w akwakulturze jest dobrym przykładem produktu formowanego rotacyjnie, który wytrzyma kilka zamienników tańszej alternatywy.
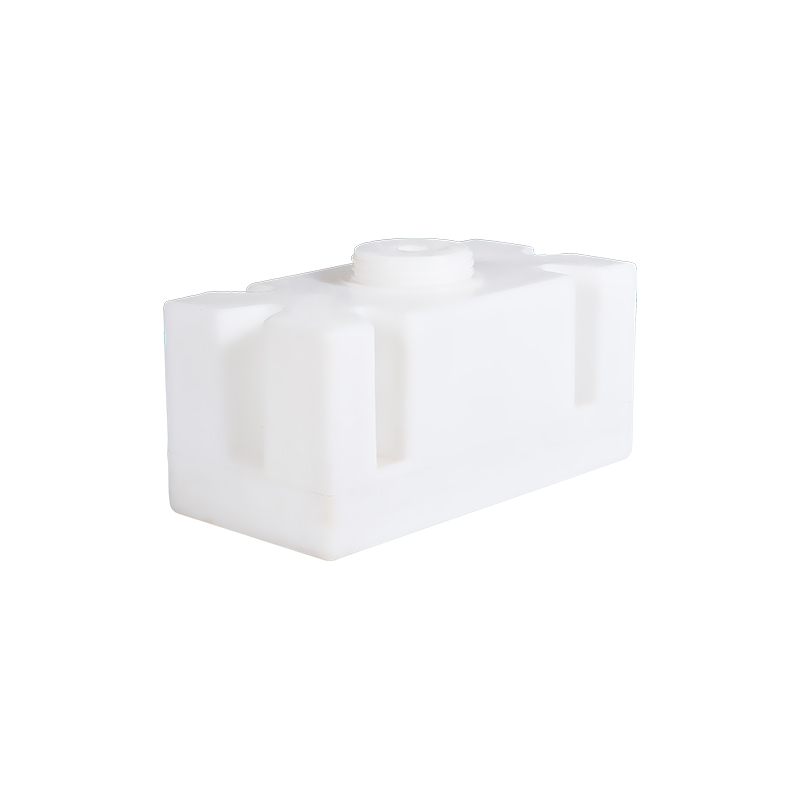
 Filtr denitryfikacyjny LLDPE z głębokim złożem, cegła w kształcie litery T Formowana rotacyjnie cegła filtracyjna LLDPE w kształcie litery T do głębokiej denitryfikacji i filtracji, pomagająca w modernizacji oczyszczalni ścieków z klasy B do klasy A. Zobacz produkt →
Inżynieria środowiska popchnęła ten proces dalej. Cegła filtracyjna do głębokiego denitryfikacji jest małym, wysoce specyficznym komponentem, ale jej wnęki, droga obciążenia i powierzchnia kontaktu z mediami pochodzą z formy, a nie z obróbki końcowej.
Dla kupujących, którzy mają pomysł na produkt, a nie pozycję z katalogu, przydatnym pytaniem jest to, jak szybko projekt staje się testowaną częścią.
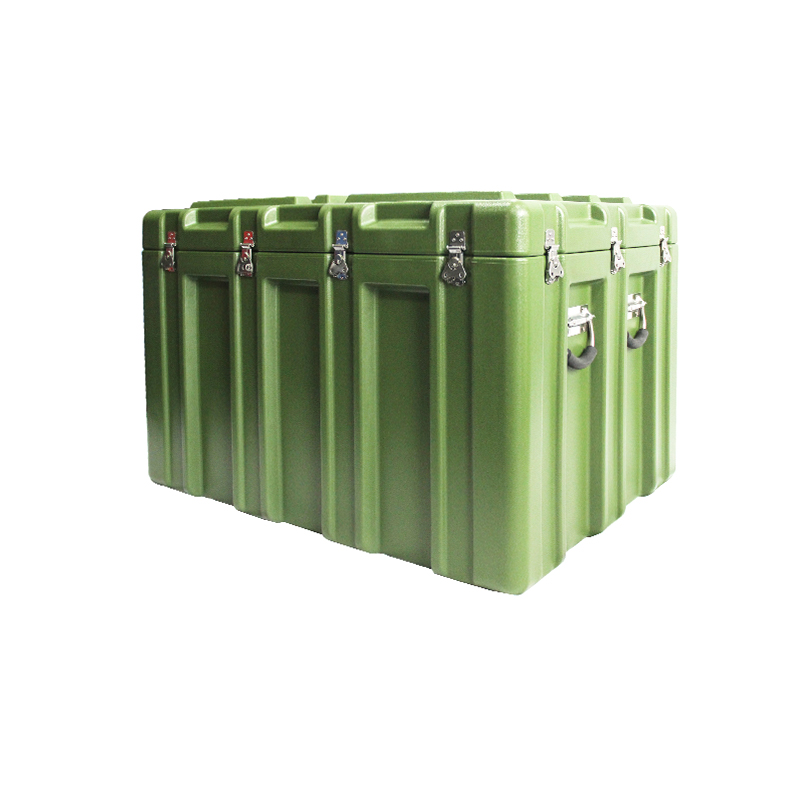
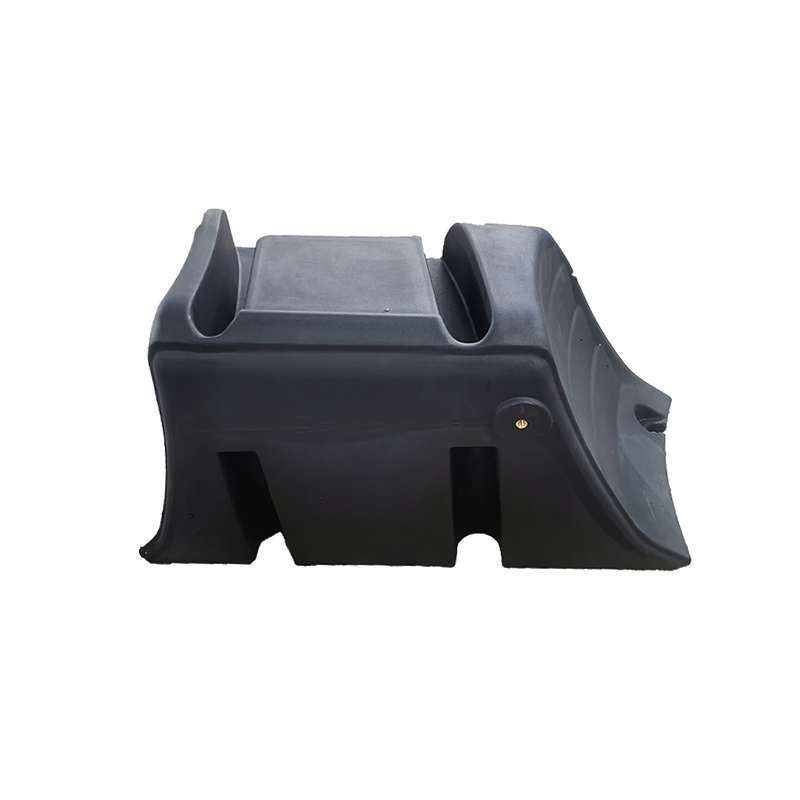 Niestandardowe formowane rotacyjnie obudowy i obudowy sprzętu W przypadku niestandardowych obudów sprzętu te formowane rotacyjnie powłoki LLDPE/PE zapewniają bezproblemową, odporną na uderzenia ochronę i mogą mieć rozmiar, kształt, kolor i wyposażenie na zamówienie. Zobacz produkt →
Na tej ścieżce obudowy sprzętu, zbiorniki paliwa, zbiorniki świeżej wody do pojazdów kempingowych i zbiorniki środków ochrony roślin trafiają do tego samego warsztatu: dzielą proces, a zmieniają się tylko oprzyrządowanie i receptura.
Podczas porównywania dostawców niewielki zestaw pytań oddziela zdolnych od optymistów.
Innowacje w tej branży rzadko kiedy są głośne. Jest to lepsza linia podziału, żywica, która przetrwa pięć zim, wkładka oszczędzająca etap spawania lub krzywa chłodzenia, która utrzymuje okrągły zbiornik o pojemności pięciu tysięcy litrów. Jeśli opracowujesz część i chcesz wiedzieć, czy formowanie rotacyjne jest właściwym rozwiązaniem, prześlij nam rysunek i warunki pracy. Jasna odpowiedź, w tym bezpośrednie „nie”, gdy proces nie pasuje, jest warta więcej niż broszura.


 wioska wuyuqiao, miasto Henghe, miasto Cixi, prowincja Zhejiang
 +86-15257871220
 [email protected]
