


Aktualności
Dom / Aktualności / Wiadomości branżowe / Formowanie rotacyjne HDPE: kluczowe właściwości, zalety i zastosowania przemysłowe
Zapytaj dowolnego kierownika zakładu, dlaczego wybrał HDPE do zbiornika formowanego rotacyjnie, a prawdopodobnie usłyszysz tę samą odpowiedź: sztywność. Formowanie rotacyjne HDPE zapewnia sztywność części z polietylenu o dużej gęstości bez linii spawów i słabych punktów, które występują w przypadku innych metod formowania. Jeśli Twoje zastosowanie wiąże się z chemikaliami, ciśnieniem lub dużymi odstępami między punktami podparcia, HDPE powinien znajdować się na górze listy.
Osiągnięcie tego wymaga większej uwagi przy kontroli procesu niż w przypadku LLDPE, ale efektem jest to, że część zachowuje swój kształt, jest odporna na pełzanie i wytrzymuje działanie agresywnych mediów. W tym przewodniku wyjaśniono, jak działa formowanie rotacyjne HDPE, jak wypada w porównaniu z LLDPE i czego szukać u partnera produkcyjnego.
Formowanie rotacyjne HDPE to po prostu proces formowania rotacyjnego z wykorzystaniem polietylenu o dużej gęstości jako żywicy. Materiał jest mielony na drobny proszek lub wytłaczany na mikrogranulki, umieszczane w pustej w środku formie aluminiowej lub stalowej, a forma jest podgrzewana podczas obracania się wokół dwóch prostopadłych osi. Polimer topi się, pokrywa wnętrze formy i po ochłodzeniu formy tworzy bezszwową, pozbawioną naprężeń część.
Ponieważ forma obraca się w dwóch płaszczyznach, grubość ścianki pozostaje stała nawet w przypadku skomplikowanych geometrii. Narożniki, żebra i wkładki można formować bez dodatkowego łączenia. HDPE w szczególności zapewnia wyższą krystaliczność i gęstość niż LDPE lub LLDPE, co przekłada się na większą sztywność, lepszą odporność cieplną i niższą przepuszczalność dla rozpuszczalników i pary wodnej.
Formy są zwykle obrabiane maszynowo z aluminium lub wykonane ze stali w przypadku serii wielkoseryjnych. W przypadku HDPE forma musi posiadać odpowietrzenie umożliwiające ujście wypartego powietrza; w przeciwnym razie uwięzione powietrze może spowodować powstawanie dziur na powierzchni i niecałkowite wypełnienie.
Jednym z najczęstszych pytań w procesie formowania rotacyjnego jest wybór gatunku polietylenu. Poniższa tabela przedstawia praktyczne porównanie HDPE i LLDPE do formowania rotacyjnego.
| Własność | HDPE | LLDPE |
|---|---|---|
| Gęstość (g/cm3) | 0,941 – 0,965 | 0,915 – 0,925 |
| Moduł sprężystości (MPa) | 800 – 1300 | 400 – 800 |
| Wytrzymałość na rozciąganie przy granicy plastyczności (MPa) | 20 – 30 | 12 – 20 |
| Odporność na uderzenia | Umiarkowane | Znakomicie |
| Odporność na pękanie naprężeniowe | Dobrze | Znakomicie |
| Skurcz podczas chłodzenia | Wyżej | Niższy |
| Sztywność ściany | Wysoka | Umiarkowane |
Wersja krótka: wybierz HDPE, gdy część musi być odporna na zginanie, wgniecenia lub ciśnienie wewnętrzne w podwyższonych temperaturach. Wybierz LLDPE, gdy udarność i odporność na pękanie naprężeniowe mają większe znaczenie. Wiele firm zajmujących się formowaniem rotacyjnym ma w magazynie oba materiały, a dobry producent kontraktowy pomoże Ci wybrać odpowiedni gatunek do rzeczywistego środowiska usługowego.
Jednym ze sposobów myślenia o tym jest to, że HDPE zachowuje się bardziej jak tworzywo sztuczne konstrukcyjne, podczas gdy LLDPE zachowuje się bardziej jak twardy elastomer. W przypadku zbiorników HDPE zapewnia mocniejsze wyczucie i lepszą odporność na wyboczenie, gdy zbiornik jest częściowo pełny. W przypadku barier pływających lub drogowych, gdzie prawdopodobne są uderzenia, bardziej wartościowa może być odporność LLDPE na ugięcie i uderzenia.
Formowanie rotacyjne HDPE jest mniej wybaczające niż formowanie LDPE lub LLDPE. Ponieważ HDPE ma wyższą temperaturę topnienia i wyższą zawartość kryształów, czas pieca, temperatura szczytowa i szybkość chłodzenia muszą być ściśle kontrolowane. Jeśli cząstki proszku są zbyt grube, na wewnętrznej powierzchni pojawią się dziury; jeśli temperatura piekarnika jest zbyt wysoka, materiał może ulec degradacji; jeśli chłodzenie jest nierówne, część może się wypaczyć.
Typowe warunki formowania rotacyjnego HDPE obejmują temperaturę formy w zakresie 250–350 °C, szczytową temperaturę powietrza wewnętrznego 190–220 °C oraz powolną, kontrolowaną fazę chłodzenia. Stopień skurczu jest również nieco wyższy niż w przypadku LLDPE, dlatego należy odpowiednio dostosować wymiary formy i urządzenia chłodzące.
Jakość proszku również ma znaczenie. HDPE z większym prawdopodobieństwem będzie wymagał węższego rozkładu wielkości cząstek niż LLDPE, ponieważ większe cząstki mogą tworzyć linie przepływu. Większość doświadczonych formatorów rotacyjnych sproszkuje HDPE do uzyskania podobnego docelowego oczka, ale dostosowuje warunki mielenia, aby zapobiec nadmiernemu drobnemu pyle. Niektórzy korzystają również z wewnętrznych czujników ciśnienia, aby monitorować szczytową temperaturę powietrza i dokładnie decydować, kiedy wyrzucić formę z piekarnika.
Formowanie rotacyjne HDPE pojawia się w branżach, w których nie można obniżyć parametrów konstrukcyjnych i odporności chemicznej. Typowymi przykładami są zbiorniki do przechowywania chemikaliów luzem, zbiorniki mieszające, zbiorniki dozujące, tace zabezpieczające, obudowy urządzeń przemysłowych, elementy do uzdatniania wody i zbiorniki opryskiwaczy rolniczych.
W przypadku pionowych zbiorników magazynowych sztywność HDPE pozwala wyższym ścianom wytrzymać naprężenia obwodowe bez nadmiernej grubości ścian. Konstrukcja wielu zbiorników przemysłowych ze stożkowym dnem również czerpie korzyści ze stabilności wymiarowej HDPE, zwłaszcza gdy zbiornik jest wypełniony gęstymi cieczami. Typowym przykładem jest zbiornik magazynujący z PE ze stożkowym dnem CPT5000L, produkowany przez firmy do formowania rotacyjnego, z bezszwową ścianą i integralnie formowanymi złączkami. Formerzy projektują także pod kątem obciążeń mechanicznych, jakie napotykają zbiorniki podczas transportu – tematowi omówionemu bliżej stabilność zbiornika czystej wody na nierównych drogach.
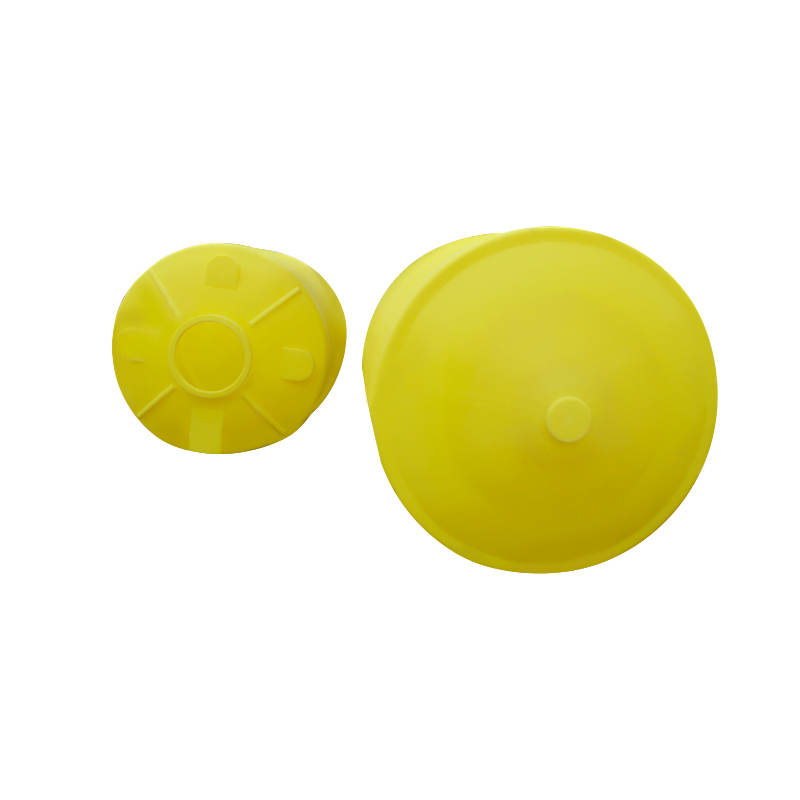 CPT-5000L Zbiornik magazynowy PE ze stożkowym dnem do zastosowań przemysłowych Formowany rotacyjnie zbiornik magazynowy z HDPE ze stożkowym dnem i bezszwową ścianą, odpowiedni do gęstych cieczy i wymagających środowisk przemysłowych, gdzie liczy się stabilność wymiarowa i odporność na korozję. Zobacz produkt →
Kolejnym naturalnym rozwiązaniem są zbiorniki mieszające i beczki dozujące. Części te często podlegają obciążeniom mieszadła, momentowi obrotowemu dyszy i wielokrotnemu narażeniu na działanie kwasów lub zasad. Wyższa sztywność HDPE zmniejsza zginanie w występach montażowych i utrzymuje tolerancje wymiarowe wokół wkładek gwintowanych. W przypadku większych objętości 10-tonowa beczka mieszająca z PE zapewnia inżynierom procesu jednolite, odporne na korozję naczynie.
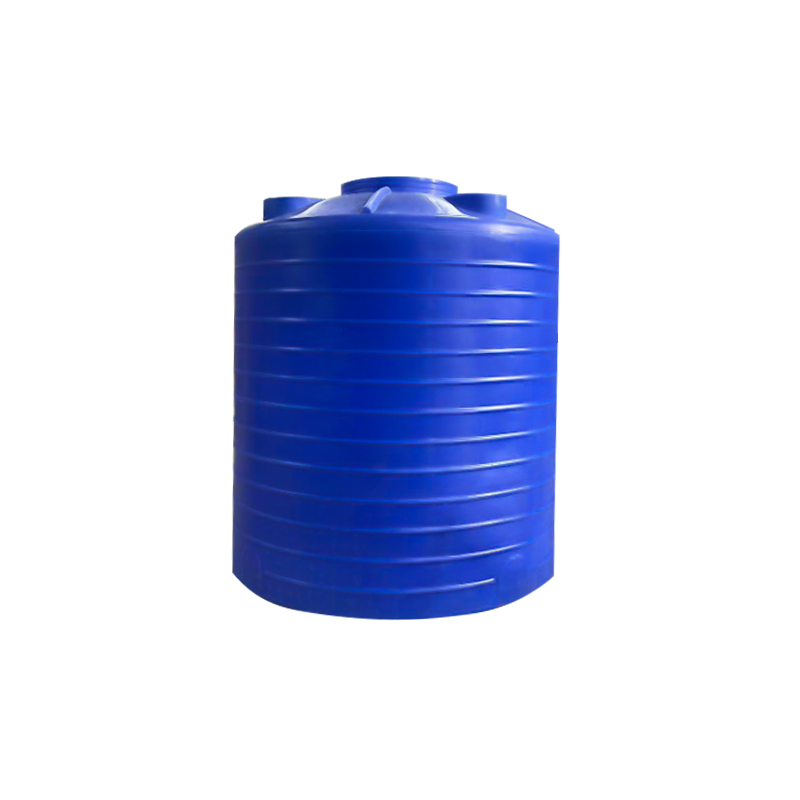 Beczka mieszająca z PE o pojemności 10 ton do przetwarzania chemicznego Formowana rotacyjnie beczka o dużej pojemności, przeznaczona do zastosowań związanych z mieszaniem i dozowaniem, oferująca sztywność i odporność na korozję, aby wytrzymać obciążenia mieszadła i wielokrotne narażenie na działanie substancji chemicznych. Zobacz produkt →
W magazynach chemikaliów szczelne tace są obecnie standardowym wymogiem bezpieczeństwa. Formowana rotacyjnie taca wykonana z HDPE zapewnia taką samą kompatybilność chemiczną jak sam zbiornik, a gładkie wnętrze jest łatwe do kontroli i czyszczenia. Możliwość uformowania uchwytów i zlewów bezpośrednio w brodziku eliminuje etapy montażu.
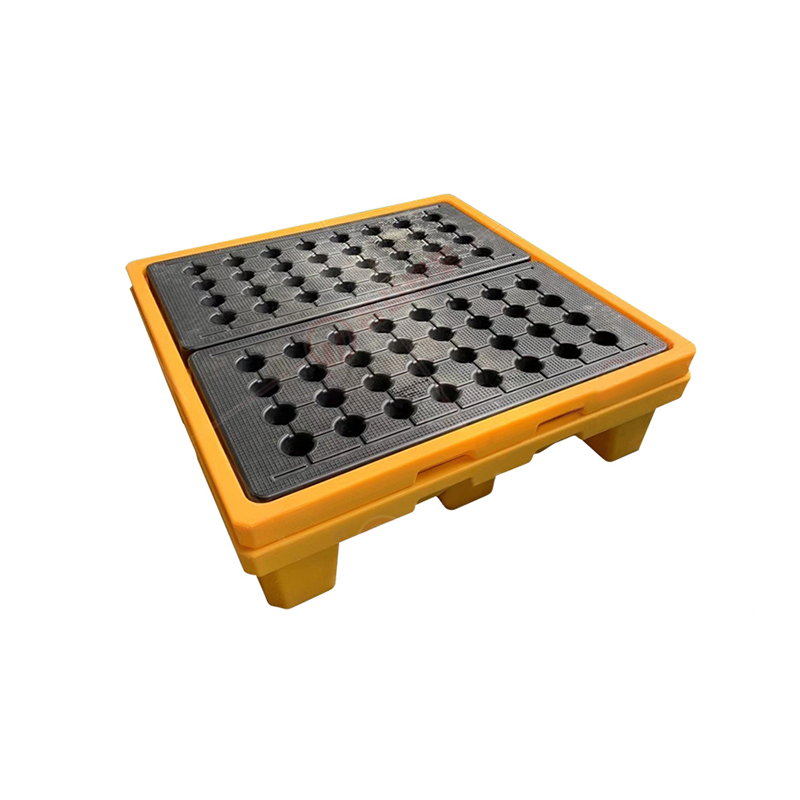 Formowana rotacyjnie, szczelna taca na wiadra do przechowywania chemikaliów Taca z HDPE z formowanymi uchwytami i misami ociekowymi, zapewniająca gładkie, łatwe do czyszczenia rozwiązanie zabezpieczające, które jest chemicznie kompatybilne z przechowywanymi płynami. Zobacz produkt →
Oprócz zbiorników i tac, formowanie rotacyjne HDPE stosuje się do:
Nie każdy operator formowania rotacyjnego ma doświadczenie, aby opłacalnie wykorzystywać HDPE. Przed złożeniem zamówienia zapytaj o sposób postępowania z proszkiem, kontrolę temperatury formy i procedury chłodzenia. Potwierdź, że wykonywali już projekty HDPE, ponieważ krzywa uczenia się jest prawdziwa.
Weź również pod uwagę cały łańcuch produktów. Partner, który projektuje i obrabia własne formy, np Przemysł tworzyw sztucznych Cixi Junyi , może szybciej wykonywać iteracje w zakresie kompensacji skurczu i rozmieszczenia przewężek. Firma zlokalizowana jest w centrum formowania rotacyjnego w Cixi, w pobliżu głównych szlaków logistycznych i oferuje zarówno standardowe produkty, jak i opracowywanie niestandardowych OEM. Jeśli potrzebujesz wsparcia w zakresie projektowania części, doboru materiałów lub oprzyrządowania do form, doświadczony producent może sprawić różnicę między działającym prototypem a nieudaną serią produkcyjną.
Sprawdź ich system jakości i poproś o certyfikaty materiałowe. Rzetelny partner powinien być w stanie udokumentować kontrolę jakości żywicy, identyfikowalności partii i grubości ścianek. Powinny one również pomóc w zrozumieniu czasów realizacji, szczególnie w przypadku HDPE, ponieważ dłuższe fazy chłodzenia mogą wydłużyć czas cykli w porównaniu z LLDPE.
Nie zapominaj o inżynierii kosztów. Żywica HDPE jest czasami droższa w przeliczeniu na kilogram niż LLDPE, ale jej większa sztywność może w niektórych konstrukcjach pozwolić na nieco cieńszą ściankę. Koszt netto zależy od geometrii, objętości i wymaganych operacji dodatkowych. Dobry partner otwarcie omówi te kompromisy, zanim zdecydujesz się na oprzyrządowanie.
Formowanie rotacyjne HDPE nie jest materiałem najłatwiejszym w obróbce, ale wyniki mówią same za siebie. Jeśli określisz właściwy gatunek, zainwestujesz w odpowiednie oprzyrządowanie i współpracujesz z formatorem, który rozumie ograniczenia procesu, otrzymasz części, które są mocne, lekkie, odporne na korozję i zaskakująco przystępne cenowo w przypadku małych i średnich serii. Zacznij od wymagań serwisowych, a nie tylko od arkusza danych materiału, i pozwól doświadczonemu partnerowi pomóc Ci od projektu formy do końcowej części.


 wioska wuyuqiao, miasto Henghe, miasto Cixi, prowincja Zhejiang
 +86-15257871220
 [email protected]
